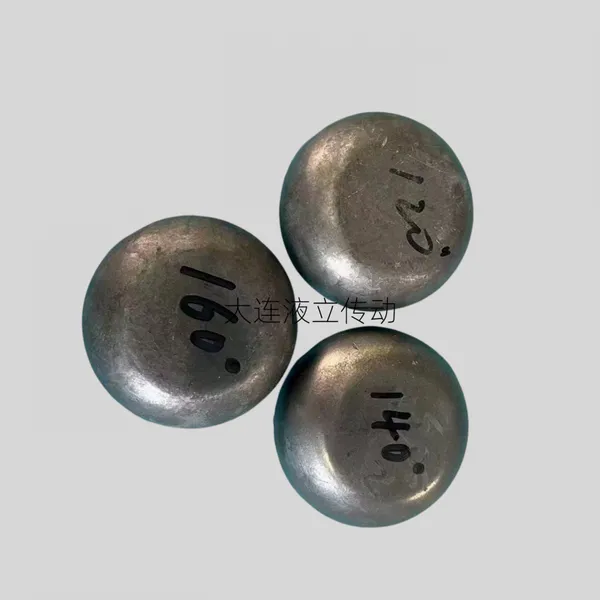
| 品牌:大连液立传动机械有限公司 | 型号:50g | 材质:硒铋铅 |
| 加工定制:是 |
液力偶合器易熔塞如因低熔点合金熔化,将不能继续使用,必须重新浇注低熔点易熔合金,方可使用。提醒用户不允许采用其它金属代替易熔合金进行浇注,或将喷后的易熔塞本体中心孔焊死(用异物堵死),否则将产生油封漏油甚至偶合器主体燃烧爆裂的严重后果,导致偶合器厂家将不会保修及承担任何责任。
易熔塞浇注的工艺:
低熔点合金熔融盛装器皿:不锈钢小容器。加热源:电炉或煤炭等。
浇注方法:
将低熔点合金放入不锈钢容器中加热至熔融{容器要无油污及水分}
将喷油后的易熔塞本体油污除净***,且应将易熔塞本体
预热至100℃----120°C
将预热后的易熔塞本体螺纹的一端放至在平整的耐热物体上,以防止易熔合金溶液流走,后将易熔合金溶液浇注入易熔塞本体中心孔并待自然冷却,合金厚度不应小于容腔高度70%。
待合金凝固后用金属棒锤打迫紧,使用时不应渗漏。
液力偶合器易熔塞浇铸工艺低熔点易熔合金浇铸工艺,合金熔液切勿遇水,防止喷溅伤人。易熔合金块,用户自行浇注,无须提供螺塞尺寸。